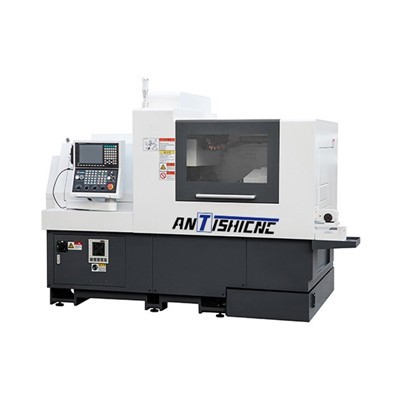

ในฐานะซัพพลายเออร์ของเครื่องกลึง CNC ของ Fanuc ฉันมักจะได้รับคำถามเกี่ยวกับการเขียนโปรแกรมการประมาณค่าเชิงเส้นบนเครื่องจักรที่มีความแม่นยำสูงเหล่านี้ การประมาณค่าเชิงเส้นเป็นแนวคิดพื้นฐานในการตัดเฉือน CNC ช่วยให้สามารถสร้างทางเดินเครื่องมือเส้นตรงระหว่างจุดสองจุดได้ ในบล็อกโพสต์นี้ ฉันจะแนะนำคุณตลอดขั้นตอนการเขียนโปรแกรมการประมาณค่าเชิงเส้นบนเครื่องกลึง CNC ของ Fanuc แบ่งปันข้อมูลเชิงลึกและแนวปฏิบัติที่ดีที่สุดตลอดการทำงาน


ทำความเข้าใจกับการประมาณค่าเชิงเส้น
ก่อนที่จะเจาะลึกรายละเอียดการเขียนโปรแกรม สิ่งสำคัญคือต้องเข้าใจว่าการประมาณค่าเชิงเส้นคืออะไร ในการตัดเฉือน CNC การประมาณค่าเชิงเส้นหมายถึงการเคลื่อนที่ของเครื่องมือตัดเป็นเส้นตรงจากจุดหนึ่งไปยังอีกจุดหนึ่ง ซึ่งทำได้โดยการประสานการเคลื่อนที่ของแกนของเครื่องจักร (โดยปกติคือแกน X และ Z ในเครื่องกลึง) ในอัตราที่ควบคุม เครื่องคำนวณจุดกึ่งกลางระหว่างจุดเริ่มต้นและจุดสิ้นสุด เพื่อให้มั่นใจถึงการเคลื่อนที่เชิงเส้นที่ราบรื่นและแม่นยำ
ข้อกำหนดเบื้องต้นสำหรับการเขียนโปรแกรม
หากต้องการตั้งโปรแกรมการประมาณค่าเชิงเส้นบนเครื่องกลึง CNC ของ Fanuc คุณจะต้องมีความเข้าใจพื้นฐานเกี่ยวกับรหัส G และรหัส M รหัส G ใช้เพื่อควบคุมการเคลื่อนที่ของเครื่องจักร ในขณะที่รหัส M ใช้สำหรับฟังก์ชันเสริม เช่น การควบคุมน้ำหล่อเย็นและความเร็วของสปินเดิล ความคุ้นเคยกับแผงควบคุมของเครื่องและภาษาการเขียนโปรแกรม Fanuc ก็เป็นสิ่งจำเป็นเช่นกัน
คำแนะนำทีละขั้นตอนในการเขียนโปรแกรมการประมาณค่าเชิงเส้น
1. ตั้งค่าโปรแกรม
ขั้นตอนแรกคือการสร้างโปรแกรมใหม่บนแผงควบคุมของเครื่องกลึง CNC คุณสามารถทำได้โดยเข้าสู่โหมดแก้ไขโปรแกรมและป้อนหมายเลขโปรแกรมเฉพาะ ตัวอย่างเช่น คุณอาจเริ่มต้นด้วย "O1000" โดยที่ "O" หมายถึงหมายเลขโปรแกรม และ "1000" คือหมายเลขเฉพาะที่คุณเลือก
O10002. กำหนดเงื่อนไขเริ่มต้น
ก่อนที่จะเริ่มการประมาณค่าเชิงเส้น คุณต้องตั้งค่าเงื่อนไขเริ่มต้น เช่น ความเร็วสปินเดิล อัตราป้อน และการเลือกเครื่องมือ ตัวอย่างเช่น หากต้องการตั้งค่าความเร็วแกนหมุนเป็น 1,000 RPM และเลือกเครื่องมือหมายเลข 1 คุณสามารถใช้รหัสต่อไปนี้:
M03 เอส1000 ; หมุนตามเข็มนาฬิกาที่ 1000 RPM T0101 ; เลือกเครื่องมือหมายเลข 1 และตั้งค่าออฟเซ็ต3. กำหนดจุดเริ่มต้น
ถัดไป คุณต้องกำหนดจุดเริ่มต้นของการประมาณค่าเชิงเส้น ซึ่งทำได้โดยใช้รหัส G00 ซึ่งเป็นรหัสระบุตำแหน่งที่รวดเร็ว ตัวอย่างเช่น หากคุณต้องการย้ายเครื่องมือไปยังจุดเริ่มต้นด้วย X = 50 และ Z = 100 คุณสามารถใช้โค้ดต่อไปนี้:
G00 X50 Z100 ; การวางตำแหน่งอย่างรวดเร็วไปยังจุดเริ่มต้น4. ตั้งโปรแกรมการประมาณค่าเชิงเส้น
หากต้องการแก้ไขเชิงเส้น คุณจะต้องใช้โค้ด G01 รหัสนี้บอกให้เครื่องจักรเคลื่อนเครื่องมือเป็นเส้นตรงตามอัตราการป้อนที่ระบุ ตัวอย่างเช่น หากคุณต้องการย้ายเครื่องมือจากจุดเริ่มต้น (X = 50, Z = 100) ไปยังจุดสิ้นสุด (X = 80, Z = 50) ที่อัตราการป้อน 0.2 มม./รอบ คุณสามารถใช้โค้ดต่อไปนี้:
G01 X80 Z50 F0.2 ; การประมาณค่าเชิงเส้นไปยังจุดสิ้นสุดที่อัตราการป้อน 0.2 มม./รอบ5. สิ้นสุดโปรแกรม
เมื่อการแก้ไขเชิงเส้นเสร็จสิ้น คุณจะต้องจบโปรแกรม คุณสามารถทำได้โดยใช้รหัส M30 ซึ่งจะหยุดสปินเดิล ปิดระบบหล่อเย็น และส่งคืนตัวชี้โปรแกรมไปที่จุดเริ่มต้นของโปรแกรม
M30 ; สิ้นสุดโปรแกรมเคล็ดลับและแนวทางปฏิบัติที่ดีที่สุด
การเลือกอัตราการป้อน
อัตราป้อนเป็นตัวแปรสำคัญในการประมาณค่าเชิงเส้น อัตราป้อนสูงเกินไปอาจทำให้ผิวสำเร็จไม่ดีและการสึกหรอของเครื่องมือ ในขณะที่อัตราป้อนต่ำเกินไปอาจส่งผลให้ใช้ระยะเวลาในการตัดเฉือนนาน สิ่งสำคัญคือต้องเลือกอัตราการป้อนตามวัสดุที่ตัดเฉือน รูปทรงของเครื่องมือ และผิวสำเร็จที่ต้องการ
การเลือกเครื่องมือ
การเลือกเครื่องมือที่เหมาะสมยังเป็นสิ่งสำคัญสำหรับการประมาณค่าเชิงเส้นให้สำเร็จอีกด้วย การใช้วัสดุและการตัดเฉือนที่แตกต่างกันจำเป็นต้องใช้เครื่องมือประเภทต่างๆ ตัวอย่างเช่น เครื่องมือเหล็กความเร็วสูงเหมาะสำหรับการตัดเฉือนทั่วไป ในขณะที่เครื่องมือคาร์ไบด์จะดีกว่าสำหรับการตัดเฉือนความเร็วสูงและความแม่นยำสูง
การตรวจสอบข้อผิดพลาด
ก่อนที่จะรันโปรแกรม ควรทำการตรวจสอบข้อผิดพลาดก่อน ซึ่งสามารถทำได้โดยใช้ฟังก์ชันการจำลองของเครื่องเพื่อแสดงเส้นทางของเครื่องมือ และตรวจสอบข้อผิดพลาดที่อาจเกิดขึ้น เช่น การชนหรือการเคลื่อนไหวที่ไม่ถูกต้อง
การประยุกต์ใช้การประมาณค่าเชิงเส้นบนเครื่องกลึง CNC ของ Fanuc
การประมาณค่าเชิงเส้นมีการใช้งานที่หลากหลายบนเครื่องกลึง CNC ของ Fanuc สามารถใช้สำหรับงานง่ายๆ เช่น การกลึงเส้นผ่านศูนย์กลางตรงและการกลึงปาด ตลอดจนการทำงานที่ซับซ้อนมากขึ้น เช่น การสร้างการลบมุมและเทเปอร์
การกลึงเส้นผ่านศูนย์กลางตรง
หากต้องการหมุนเส้นผ่านศูนย์กลางตรง คุณสามารถใช้การประมาณค่าเชิงเส้นเพื่อเลื่อนเครื่องมือไปตามแกน X ในขณะที่แกน Z อยู่กับที่ ตัวอย่างเช่น หากต้องการเปลี่ยนเส้นผ่านศูนย์กลางจาก 50 มม. เป็น 40 มม. คุณสามารถใช้รหัสต่อไปนี้:
G00 X50 Z10 ; การวางตำแหน่งอย่างรวดเร็วไปยังจุดเริ่มต้น G01 X40 F0.2 ; การประมาณค่าเชิงเส้นเพื่อหมุนเส้นผ่านศูนย์กลางที่อัตราการป้อน 0.2 มม./รอบเผชิญหน้าปฏิบัติการ
สำหรับการหันหน้าเข้าหากัน คุณสามารถใช้การประมาณค่าเชิงเส้นเพื่อเคลื่อนเครื่องมือไปตามแกน Z ในขณะที่แกน X อยู่กับที่ ตัวอย่างเช่น หากต้องการหันหน้าเข้าหาชิ้นงานตั้งแต่ Z = 10 ถึง Z = 0 คุณสามารถใช้รหัสต่อไปนี้:
G00 X50 Z10 ; การวางตำแหน่งอย่างรวดเร็วไปยังจุดเริ่มต้น G01 Z0 F0.2 ; การประมาณค่าเชิงเส้นเพื่อหันหน้าเข้าหาชิ้นงานที่อัตราการป้อน 0.2 มม./รอบแหล่งข้อมูลเพื่อการเรียนรู้เพิ่มเติม
หากคุณสนใจที่จะเรียนรู้เพิ่มเติมเกี่ยวกับการเขียนโปรแกรมการประมาณค่าเชิงเส้นบนเครื่องกลึง CNC ของ Fanuc มีแหล่งข้อมูลมากมายให้เลือก คุณสามารถอ้างถึงเครื่องกลึงซีเอ็นซีแนวนอนสำหรับข้อมูลเพิ่มเติมเกี่ยวกับการทำงานของเครื่องกลึงแนวนอน ที่เครื่องกลึงเตียงเอียงแนวนอนให้ข้อมูลเชิงลึกเกี่ยวกับคุณสมบัติและความสามารถของเครื่องกลึงเตียงเอียง ในขณะที่การกลึงซีเอ็นซีแนวนอนนำเสนอข้อมูลโดยละเอียดเกี่ยวกับกระบวนการกลึง CNC แนวนอน
บทสรุป
การเขียนโปรแกรมการประมาณค่าเชิงเส้นบนเครื่องกลึง CNC ของ Fanuc เป็นทักษะพื้นฐานที่ช่างเครื่อง CNC ทุกคนควรเชี่ยวชาญ ด้วยการทำตามขั้นตอนที่ระบุไว้ในบล็อกโพสต์นี้ และปฏิบัติตามแนวทางปฏิบัติที่ดีที่สุด คุณจะสามารถสร้างเส้นทางเครื่องมือเชิงเส้นตรงบนเครื่องกลึงของคุณได้แม่นยำและมีประสิทธิภาพ ไม่ว่าคุณจะเป็นมือใหม่หรือช่างเครื่องที่มีประสบการณ์ การทำความเข้าใจการประมาณค่าเชิงเส้นจะช่วยเพิ่มความสามารถในการตัดเฉือนของคุณและช่วยให้คุณผลิตชิ้นส่วนคุณภาพสูงได้
หากคุณสนใจซื้อเครื่องกลึง CNC ของ Fanuc หรือมีคำถามใดๆ เกี่ยวกับการเขียนโปรแกรมและการทำงาน โปรดติดต่อเราเพื่อขอรายละเอียดเพิ่มเติม เราพร้อมมอบโซลูชันที่ดีที่สุดสำหรับความต้องการด้านการตัดเฉือนของคุณ
อ้างอิง
- คู่มือการใช้งานเครื่องกลึง CNC ของ Fanuc
- คู่มือการใช้เครื่องจักร CNC