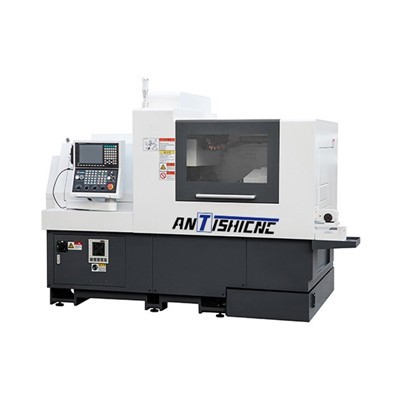




หากคุณเคยถือชิ้นส่วนที่มีความแม่นยำ เช่น ส่วนประกอบของอุปกรณ์ทางการแพทย์ ตัวยึดสำหรับการบิน หรือตัวเชื่อมต่อรถยนต์ขนาดเล็ก คุณน่าจะเคยสัมผัสกับงานที่เริ่มต้นชีวิตด้วยเครื่องกลึง CNC swiss ในฐานะซัพพลายเออร์ที่ใช้เวลาหลายปีในการแก้ไขปัญหา เพิ่มประสิทธิภาพ และปรับแต่งเครื่องจักรเหล่านี้เพื่อลูกค้าของเรา ฉันเฝ้าดูการดำเนินการทำเกลียวตั้งแต่ขั้นตอนที่พิถีพิถันและเสี่ยงต่อข้อผิดพลาดไปสู่หนึ่งในกระบวนการที่เชื่อถือได้และทำซ้ำได้มากที่สุดในการตัดเฉือนที่มีความแม่นยำสมัยใหม่ สิ่งที่ทำให้การทำเกลียวของเครื่องกลึงสวิสแตกต่างจากการเปิดเครื่องกลึงมาตรฐาน อยู่ที่การออกแบบแกนกลาง: บุชชิ่งไกด์ที่รองรับชิ้นงานใกล้กับเครื่องมือตัด ช่วยลดการงอที่ทำให้ความแม่นยำของเกลียวสำหรับชิ้นส่วนขนาดเล็กและเรียวลดลง
เพื่อให้เข้าใจถึงวิธีที่เครื่องกลึง CNC swiss ทำเกลียว ก่อนอื่นเราต้องคำนึงถึงสิ่งที่ทำให้เครื่องจักรประเภทนี้แตกต่างออกไป แตกต่างจากเครื่องกลึงทั่วไปที่ยึดจับชิ้นงานที่ปลายด้านหนึ่ง เครื่องกลึงสไตล์สวิส (มักสลับกันด้วยคำต่างๆ เช่น CNC Swiss Turning หรือ Swiss Type CNC Lathe) ป้อนสต็อกแท่งผ่านบูชไกด์ที่ยึดอย่างแน่นหนาห่างจากเครื่องมือตัดเพียงไม่กี่มิลลิเมตร ส่วนรองรับที่แข็งแรงนี้ไม่สามารถต่อรองได้สำหรับการกลึงเกลียว เนื่องจากเกลียวต้องมีการเคลื่อนที่ตามแนวแกนของเครื่องมือที่แม่นยำโดยสัมพันธ์กับชิ้นงาน การงอใดๆ จากส่วนยื่นของเครื่องกลึงมาตรฐานจะทำให้เกิดการวางแนวที่ไม่ตรง ระยะพิทช์ไม่สอดคล้องกัน หรือเกลียวเสียหาย ทีมงานของเราที่ AB ในฐานะซัพพลายเออร์เครื่องกลึง CNC ของสวิส ได้เห็นลูกค้าประสบปัญหากับช่องว่างนี้มานานหลายปีก่อนที่จะเปลี่ยนมาใช้เครื่องกลึงอัตโนมัติประเภทสวิส: ชิ้นส่วนที่โค้งงอตรงกลาง ปฏิเสธ 15% ของการดำเนินการผลิต หรือไม่สามารถรักษาความคลาดเคลื่อนได้แน่นกว่า ±0.001 นิ้ว ปัจจุบัน การทำเกลียวบนเครื่องกลึง CNC swiss เป็นกระบวนการที่ได้รับการควบคุมและคล่องตัว แต่ไม่ใช่แค่ "การกดปุ่ม" เท่านั้น เป็นชุดของการเคลื่อนไหวที่ประสานกันระหว่างสปินเดิลของเครื่อง ป้อมเครื่องมือ และระบบควบคุม ซึ่งต้องมีการตั้งค่า การเลือกเครื่องมือ และการปรับโปรแกรมอย่างระมัดระวัง
มาดูกระบวนการทีละขั้นตอนกัน โดยเริ่มจากพื้นฐานที่ทำให้การกลึงเกลียวแบบสวิสเป็นไปได้ ประการแรก การทำเกลียวของเครื่องกลึง CNC swiss ทุกครั้งอาศัยการเคลื่อนที่แบบซิงโครไนซ์ระหว่างส่วนประกอบสองส่วน ได้แก่ สปินเดิลหลักที่หมุนชิ้นงานและป้อมปืนเครื่องมือที่เคลื่อนที่เป็นเส้นตรงตามแนวแกน Z (แกนขนานกับฟีดสต็อกแท่ง) สำหรับเครื่องกลึงทั่วไป คุณจะใช้ลีดสกรูที่เชื่อมต่อกับสปินเดิลเพื่อขับเคลื่อนการเคลื่อนที่ตามแนวแกนของเครื่องมือ ซึ่งจะจำกัดความยืดหยุ่นสำหรับชิ้นส่วนที่ซับซ้อนหรือขนาดเล็ก ในการตั้งค่า CNC Swiss Lathe Machining การซิงโครไนซ์นี้จะได้รับการจัดการทางอิเล็กทรอนิกส์ผ่านระบบควบคุมของเครื่องจักร โดยไม่จำเป็นต้องใช้ลีดสกรู ตัวควบคุมจะอ่านสัญญาณตัวเข้ารหัสของสปินเดิล (เซ็นเซอร์ที่ติดตามว่าสปินเดิลหมุนไปกี่องศา) และส่งคำสั่งตามเวลาที่แน่นอนไปยังป้อมปืนเครื่องมือเพื่อเคลื่อนระยะห่างที่แม่นยำไปตาม Z สำหรับการหมุนสปินเดิลแต่ละระดับ ตัวอย่างเช่น เกลียวที่มีระยะพิทช์ 1 มม. ต้องการให้เครื่องมือเคลื่อน 1 มม. ไปตาม Z ทุกครั้งที่สปินเดิลหมุนครบ 360 องศาหนึ่งครั้ง ระบบเกียร์อิเล็กทรอนิกส์นี้เรียกว่า "camming" หรือ "spindle-sync" และนี่คือสิ่งที่ทำให้การกลึงเกลียว CNC Swiss Lathe มีความหลากหลายมากกว่าการกลึงเกลียวแบบ manual หรือกึ่งอัตโนมัติของ Swiss Lathe
ขั้นต่อไป การเลือกเครื่องมือเป็นขั้นตอนการสร้างหรือแตกหักที่สำคัญ ซึ่งเป็นขั้นตอนที่ผู้ปฏิบัติงานเครื่องกลึงชาวสวิสครั้งแรกจำนวนมากประมาทเลินเล่อ เครื่องมือทำเกลียวมีสองรูปแบบหลักสำหรับเครื่องจักรของสวิส ได้แก่ เม็ดมีดทำเกลียวจุดเดียวและเครื่องมือทำเกลียวแบบม้วน (มักเรียกว่าแม่พิมพ์ม้วน) การร้อยด้ายจุดเดียวเป็นวิธีที่พบได้บ่อยที่สุดสำหรับด้ายแบบกำหนดเองที่มีความแม่นยำสูง เช่นเดียวกับที่ใช้ในการปลูกถ่ายกระดูก เม็ดมีดเหล่านี้ทำจากเหล็กความเร็วสูงหรือคาร์ไบด์ กราวด์เพื่อให้เข้ากับโปรไฟล์เกลียว รูปตัว V สี่เหลี่ยมคางหมู หรือแม้แต่ระบบเมตริกแบบกำหนดเองหรือเกลียวรวม ป้อมปืนเครื่องมือจะเคลื่อนที่ในเส้นทางที่เป็นเกลียวไปตาม Z โดยจุ่มเม็ดมีดลงในชิ้นงานในแต่ละรอบเพื่อตัด "ด้านข้าง" ของเกลียวหนึ่งรอบต่อรอบ ในทางตรงกันข้าม การทำเกลียวแบบม้วนนั้นใช้แม่พิมพ์เหล็กชุบแข็งสองตัวที่กดเข้าไปในชิ้นงานขณะที่มันหมุน โดยจะแทนที่วัสดุเพื่อสร้างเกลียว เร็วกว่า ทนทานกว่าสำหรับการวิ่งในปริมาณมาก และสร้างเกลียวที่แข็งแรงขึ้นเพราะบีบอัดวัสดุแทนที่จะตัดมัน เรามักจะแนะนำลูกค้าว่าการเลือกระหว่างสองวิธีนี้ขึ้นอยู่กับส่วนของพวกเขา การร้อยเกลียวแบบม้วนทำงานได้ดีที่สุดกับวัสดุเนื้ออ่อน เช่น ทองเหลืองหรืออะลูมิเนียมสำหรับตัวยึด ในขณะที่จุดเดียวเป็นวิธีเดียวที่จะรักษาระดับความคลาดเคลื่อนที่เข้มงวดสำหรับชิ้นส่วนทางการแพทย์หรือการบินและอวกาศ
เมื่อเลือกเครื่องมือแล้ว กระบวนการตั้งค่าจะเริ่มต้นขึ้น และนี่คือจุดที่ CNC Swiss Lathe Machining โดดเด่นในเรื่องความสม่ำเสมอ ขั้นแรก ให้ป้อนแท่งวัสดุผ่านบุชชิ่งนำทางและจับโดยสปินเดิลหลัก โดยให้แท่งวัสดุส่วนเกินยื่นผ่านบุชชิ่งไปยังเครื่องมือตัด ก่อนทำการร้อยด้าย โดยปกติแล้ว เครื่องจักรจะดำเนินการกลึงปาดและคว้านเพื่อสร้างพื้นผิวเรียบและเรียบ ซึ่งด้ายจะเริ่มขึ้น เสี้ยนหรือความไม่สม่ำเสมอใดๆ ตรงนี้จะทำให้เม็ดมีดเกลียวที่เศษหรือระยะพิตช์เกลียวหลุดออก จากนั้น ระบบควบคุมจะโหลดโปรแกรมเธรด ซึ่งรวมถึงพารามิเตอร์เฉพาะ ได้แก่ ระยะพิทช์ ความลึกของการตัดแต่ละครั้ง จำนวนรอบการตัด และจุดเริ่มต้นและจุดสิ้นสุดของเธรด ข้อผิดพลาดทั่วไปที่เราเห็นจากผู้ปฏิบัติงานรายใหม่คือการตั้งค่าจุดเริ่มต้นของเกลียวใกล้กับสปินเดิลหลักมากเกินไป หรืออยู่ห่างจากปลายด้ามมากเกินไป "การคลายเกลียว" (ส่วนเล็กๆ ที่ไม่มีเกลียวที่จุดเริ่มต้นของชิ้นส่วน) จะต้องยาวเพียงพอเพื่อให้เครื่องมือเร่งความเร็วจนมีอัตราการป้อนเต็มก่อนที่จะเริ่มตัด และ "การคลายเกลียว" ที่ส่วนท้ายจะต้องยาวเพียงพอเพื่อให้เครื่องมือชะลอความเร็วลง เพื่อไม่ให้ชนกับชิ้นส่วน บนเครื่องกลึงมาตรฐาน การตั้งค่านี้ทำได้ด้วยตนเองโดยทดลองตัด แต่สำหรับเครื่องกลึง CNC Swiss จะมีการตั้งโปรแกรมด้วยพิกัดที่แม่นยำ ดังนั้นคุณจึงสามารถรันชิ้นส่วนที่เหมือนกันหลายสิบชิ้นได้โดยไม่ต้องทำการปรับเปลี่ยน
ข้อดีที่ใหญ่ที่สุดประการหนึ่งของการทำเกลียว CNC Swiss Lathe คือความสามารถในการดำเนินการหลายอย่างในการตั้งค่าเดียว ซึ่งช่วยลดข้อผิดพลาดและปรับปรุงประสิทธิภาพ ตัวอย่างเช่น ชิ้นส่วนสำหรับวาล์วไฮดรอลิกอาจต้องมีการหมุนขั้นบันได เจาะรู และร้อยเกลียวรูนั้นทั้งหมดในรอบเดียวบนเครื่องกลึงสวิส เนื่องจากไกด์บุชชิ่งรองรับชิ้นส่วนระหว่างการทำงานทุกครั้ง จึงไม่จำเป็นต้องจับชิ้นส่วนอีกครั้งในเครื่องจักรเครื่องที่สอง (ขั้นตอนที่ทำให้เกิดข้อผิดพลาดในการจัดตำแหน่ง) ป้อมปืนเครื่องมือในเครื่องกลึงสวิสส่วนใหญ่มี 8 ถึง 12 สถานี โดยแต่ละสถานีจะยึดเครื่องมือที่หันหน้าไปทางเครื่องมือ การเจาะ เกลียว และการเซาะร่อง ดังนั้นเครื่องจักรจึงสลับระหว่างการทำงานได้อย่างราบรื่น เมื่อเร็วๆ นี้เราได้ทำงานร่วมกับลูกค้าที่ผลิตชิ้นส่วนวาล์วทางการแพทย์ 10,000 ชิ้นด้วยเครื่องกลึงธรรมดา โดยต้องมีการตั้งค่าแยกกัน 3 แบบ และส่งผลให้มีอัตราการปฏิเสธ 12% จากเกลียวที่ไม่ตรงแนว การเปลี่ยนมาใช้เครื่องกลึงอัตโนมัติแบบสวิส สามารถตัดการปฏิเสธได้น้อยกว่า 1% และลดเวลาในการผลิตต่อชิ้นส่วนลง 40% ทั้งหมดนี้เป็นเพราะการดำเนินการทำเกลียวในการตั้งค่าที่เข้มงวดเพียงครั้งเดียว
แต่การกลึงเกลียวบนเครื่องกลึง CNC Swiss ไม่ใช่เรื่องท้าทาย โดยเฉพาะอย่างยิ่งเมื่อทำงานกับชิ้นส่วนที่มีขนาดเล็กมาก ลองนึกถึงชิ้นส่วนที่มีเส้นผ่านศูนย์กลางน้อยกว่า 2 มม. ซึ่งพบได้ทั่วไปในส่วนประกอบของสมาร์ทโฟนหรือชิ้นส่วนนาฬิกา ไกด์บุชแบบเดียวกันที่ให้ความแข็งแกร่งสำหรับชิ้นส่วนขนาดใหญ่บางครั้งอาจทำให้เกิดการเสียดสีหรือการโก่งตัวของชิ้นงานที่มีขนาดเล็กมาก ดังนั้นเราจึงทำงานร่วมกับลูกค้าเพื่อปรับอัตราการป้อนและความเร็วของสปินเดิลเพื่อชดเชย ความเร็วของสปินเดิลที่สูงเกินไปทำให้เกิดการสั่นสะเทือน ส่งผลให้ความลึกของเกลียวไม่สม่ำเสมอ ต่ำเกินไปและเครื่องมือเสียดสี ส่งผลให้วัสดุมีรอยเปื้อนและด้ายไม่ตรงตามข้อกำหนด การเลือกน้ำหล่อเย็นเป็นอีกปัจจัยสำคัญ: น้ำหล่อเย็นแรงดันสูงและการไหลสูงมักใช้ในการตัดเฉือนของสวิสเพื่อชะล้างเศษออกจากร่องเกลียว เนื่องจากการสะสมของเศษระหว่างเม็ดมีดและชิ้นงานจะทำให้เครื่องมือเซาะเกลียว เรามีลูกค้าที่ลองใช้ระบบน้ำหล่อเย็นมาตรฐานจากเครื่องกลึงทั่วไปรุ่นเก่า และพบข้อผิดพลาดเกลียวที่เกี่ยวข้องกับเศษอยู่ตลอดเวลา ดังนั้นเราจึงแนะนำให้ลูกค้าของเราลงทุนในระบบน้ำหล่อเย็นผ่านเครื่องมือสำหรับเครื่องกลึงสวิสของพวกเขาเสมอ
คุณสมบัติขั้นสูงอีกประการหนึ่งที่ทำให้เครื่องกลึง CNC Swiss Lathe Machining สมัยใหม่แตกต่างออกไปสำหรับการกลึงเกลียวคือการวนเกลียว ซึ่งเป็นกระบวนการพิเศษที่ใช้สำหรับเกลียวภายในขนาดใหญ่หรือเกลียวบนชิ้นส่วนที่ยาวและเรียว การวนเกลียวใช้หัวหมุนที่มีเม็ดมีดทำเกลียวหลายรอบซึ่งจะหมุนรอบชิ้นงานด้วยความเร็วสูง โดยตัดเกลียวในรอบเดียว แทนที่จะตัดเกลียวหลายรอบโดยใช้เม็ดมีดจุดเดียว กระบวนการนี้เหมาะสำหรับชิ้นส่วนที่ยาว เช่น ลวดนำทางการแพทย์หรือเพลาขนาดเล็ก ซึ่งการทำเกลียวจุดเดียวจะทำให้ชิ้นงานงอได้ แม้ว่าการวนเกลียวจะมีความเชี่ยวชาญมากกว่า แต่เครื่องกลึง CNC แบบสวิสหลายรุ่นที่เราจัดหาก็มีหัววนที่เป็นอุปกรณ์เสริม ดังนั้นลูกค้าจึงสามารถจัดการกับงานกลึงเกลียวได้หลากหลายขึ้นโดยไม่ต้องลงทุนในอุปกรณ์แยกต่างหาก


ในฐานะซัพพลายเออร์เครื่องกลึง CNC ของสวิส ฉันเน้นย้ำอยู่เสมอว่าการทำเกลียวบนเครื่องจักรเหล่านี้ไม่ได้เป็นเพียงหน้าที่ของตัวเครื่องจักรเท่านั้น แต่ยังเป็นการผสมผสานระหว่างการออกแบบของเครื่องจักร เครื่องมือ โปรแกรม และความเชี่ยวชาญของผู้ปฏิบัติงาน ไกด์บุชที่แข็งแกร่ง การซิงโครไนซ์สปินเดิลแบบอิเล็กทรอนิกส์ และป้อมปืนแบบหลายสถานี ทำให้เครื่องกลึง Swiss เหมาะอย่างยิ่งสำหรับการกลึงเกลียวชิ้นส่วนขนาดเล็กและแม่นยำ ซึ่งเครื่องกลึงทั่วไปไม่สามารถทำได้ สำหรับลูกค้าที่ต้องการปรับปรุงความสม่ำเสมอของเกลียว ลดอัตราการปฏิเสธ หรือขยายขีดความสามารถของชิ้นส่วน การเปลี่ยนมาใช้เครื่องกลึงสไตล์สวิสมักเป็นทางเลือกที่พวกเขาต้องการ
หากคุณกำลังทำงานในโครงการที่ต้องใช้เกลียวที่แม่นยำ หรือต้องการอัพเกรดการตัดเฉือนของคุณ เรายินดีที่จะอธิบายให้คุณทราบว่าเครื่องกลึง Swiss ของเราสามารถตอบสนองความต้องการของคุณได้อย่างไร ไม่ว่าคุณจะผลิตชิ้นส่วนทางการแพทย์ ตัวเชื่อมต่อในรถยนต์ หรือตัวยึดสำหรับการบินและอวกาศ ทีมงานของเรามีประสบการณ์ที่จะช่วยคุณเพิ่มประสิทธิภาพกระบวนการทำเกลียวของคุณ ติดต่อเราวันนี้เพื่อหารือเกี่ยวกับความต้องการของคุณและเรียนรู้ว่าเครื่องกลึง CNC swiss สามารถยกระดับการผลิตของคุณได้อย่างไร
อ้างอิง:
- ช่างเครื่องชาวอเมริกัน (2022) "เครื่องกลึงสไตล์สวิส: การออกแบบและการใช้งานสำหรับการตัดเฉือนที่มีความแม่นยำ" สมาคมวิศวกรการผลิต
- สมิธ เจ. (2021) "การดำเนินการกลึงเกลียวบน CNC Swiss Turning Centers" วิทยาศาสตร์และเทคโนโลยีการใช้เครื่องจักร, 25(3), 412-435.
- DeGarmo, EP, แบล็ก, JT, & Kohser, RA (2020) วัสดุและกระบวนการในการผลิต (ฉบับที่ 13) ไวลีย์.
- สมาคมเครื่องมือเครื่องจักรสวิส (2023) "แนวทางปฏิบัติที่ดีที่สุดสำหรับการกลึงเกลียวบนเครื่องกลึง CNC แบบสวิส" งานแสดงเทคโนโลยีการผลิตระดับนานาชาติ