


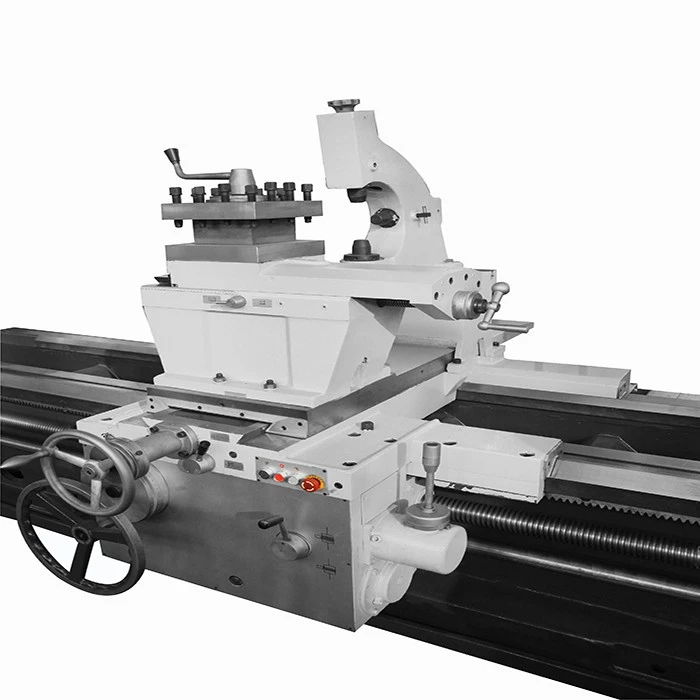
การปรับเส้นทางเครื่องมือในเครื่องกลึงหนักให้เหมาะสมเป็นสิ่งสำคัญในการเพิ่มประสิทธิภาพการตัดเฉือน ปรับปรุงคุณภาพของผลิตภัณฑ์ และลดต้นทุนการผลิต ในฐานะผู้ให้บริการของเครื่องกลึงหนักฉันเข้าใจถึงความสำคัญของกระบวนการนี้และได้สั่งสมประสบการณ์มากมายในสาขานี้ ในบล็อกนี้ ผมจะแบ่งปันวิธีการและกลยุทธ์ที่มีประสิทธิภาพในการปรับเส้นทางเครื่องมือในเครื่องกลึงหนักให้เหมาะสม
ทำความเข้าใจพื้นฐานของเส้นทางเครื่องมือในเครื่องกลึงหนัก
ก่อนที่จะเจาะลึกวิธีการเพิ่มประสิทธิภาพ จำเป็นต้องเข้าใจแนวคิดพื้นฐานของทางเดินเครื่องมือในเครื่องกลึงหนักก่อน ทางเดินของเครื่องมือหมายถึงวิถีที่เครื่องมือตัดเดินตามในระหว่างกระบวนการตัดเฉือน โดยจะกำหนดวิธีที่เครื่องมือโต้ตอบกับชิ้นงาน ซึ่งส่งผลต่อปัจจัยต่างๆ เช่น ความเร็วตัด อัตราป้อน และความลึกของการตัด ทางเดินเครื่องมือที่ออกแบบมาอย่างดีช่วยให้มั่นใจได้ถึงการตัดที่ราบรื่น ลดการสึกหรอของเครื่องมือ และได้ความแม่นยำของขนาดและผิวสำเร็จของชิ้นงานตามที่ต้องการ
ในเครื่องกลึงหนัก โดยทั่วไป ทางเดินของเครื่องมือจะถูกตั้งโปรแกรมตามรูปทรงของชิ้นงานและข้อกำหนดในการตัดเฉือน ทางเดินเครื่องมือประเภททั่วไป ได้แก่ การตัดตรง การตัดคอนทัวร์ การตัดเกลียว และการตัดปาดหน้า การตัดแต่ละประเภทมีลักษณะเฉพาะและข้อกำหนดของตัวเอง และกระบวนการปรับให้เหมาะสมจำเป็นต้องคำนึงถึงสิ่งเหล่านี้ด้วย
ปัจจัยที่ส่งผลต่อการเพิ่มประสิทธิภาพเส้นทางเครื่องมือ
มีหลายปัจจัยที่สามารถส่งผลต่อการปรับเส้นทางเครื่องมือในเครื่องกลึงหนักได้อย่างเหมาะสม
วัสดุชิ้นงาน
วัสดุชิ้นงานที่แตกต่างกันมีคุณสมบัติทางกลที่แตกต่างกัน เช่น ความแข็ง ความเหนียว และความสามารถในการขึ้นรูป ตัวอย่างเช่น การตัดเฉือนชิ้นงานโลหะผสมแข็งต้องใช้กลยุทธ์ทางเดินเครื่องมือที่แตกต่างออกไป เมื่อเปรียบเทียบกับการตัดเฉือนชิ้นงานอะลูมิเนียมเนื้ออ่อน วัสดุแข็งอาจต้องใช้ความเร็วตัดช้าลงและมีระยะกินลึกน้อยกว่า เพื่อหลีกเลี่ยงการสึกหรอของเครื่องมือมากเกินไป ในขณะที่วัสดุอ่อนโดยทั่วไปสามารถทนต่อความเร็วตัดที่สูงขึ้นและระยะกินลึกที่มากขึ้น
เรขาคณิตของเครื่องมือ
รูปทรงของเครื่องมือตัด รวมถึงมุมคาย มุมหลบ และรัศมีคมตัด มีผลกระทบอย่างมากต่อทางเดินของเครื่องมือ เครื่องมือที่มีรูปทรงที่เหมาะสมสามารถลดแรงตัด ปรับปรุงการเกิดเศษ และปรับปรุงผิวสำเร็จของชิ้นงานได้ เมื่อปรับเส้นทางเครื่องมือให้เหมาะสม จำเป็นต้องเลือกรูปทรงเครื่องมือที่เหมาะสมโดยพิจารณาจากวัสดุชิ้นงานและการดำเนินการตัดเฉือน
ความสามารถของเครื่องจักร
จำเป็นต้องพิจารณาความสามารถของเครื่องกลึงหนัก เช่น กำลัง ช่วงความเร็ว และช่วงอัตราการป้อนด้วย ทางเดินเครื่องมือควรได้รับการออกแบบเพื่อใช้ความสามารถของเครื่องจักรให้เกิดประโยชน์สูงสุดโดยไม่ทำให้เกินกำลัง ตัวอย่างเช่น หากเครื่องจักรมีกำลังส่งออกที่จำกัด ทางเดินของเครื่องมือควรได้รับการปรับปรุงให้เหมาะสมเพื่อลดแรงตัดและหลีกเลี่ยงการทำให้เครื่องจักรหยุดทำงาน
กลยุทธ์สำหรับการเพิ่มประสิทธิภาพเส้นทางเครื่องมือ
ลดเวลาในการไม่ตัดให้เหลือน้อยที่สุด
เวลาที่ไม่ตัด เช่น เวลาที่ใช้ในการเข้าหาเครื่องมือ การดึงกลับ และการเคลื่อนที่อย่างรวดเร็ว อาจส่งผลกระทบอย่างมากต่อประสิทธิภาพการตัดเฉือนโดยรวม เพื่อลดเวลาในการไม่ตัด ให้ออกแบบทางเดินเครื่องมือเพื่อลดระยะห่างระหว่างจุดเริ่มต้นของเครื่องมือและตำแหน่งการตัด ตัวอย่างเช่น การใช้เส้นทางเข้าหาที่ตรงยิ่งขึ้นและการปรับเส้นทางการดึงกลับของเครื่องมือให้เหมาะสมสามารถประหยัดเวลาได้มาก

ลดการสึกหรอของเครื่องมือ
การสึกหรอของเครื่องมือถือเป็นข้อกังวลหลักในการตัดเฉือนหนักของเครื่องกลึง การสึกหรอของเครื่องมือที่มากเกินไปอาจทำให้ได้ผิวสำเร็จที่ไม่ดี ความไม่ถูกต้องของขนาด และทำให้ต้นทุนการผลิตเพิ่มขึ้น เพื่อลดการสึกหรอของเครื่องมือ ทางเดินของเครื่องมือสามารถปรับให้เหมาะสมเพื่อให้แน่ใจว่ามีภาระการตัดสม่ำเสมอ ซึ่งสามารถทำได้โดยการปรับความเร็วตัด อัตราป้อน และความลึกของการตัดตามวัสดุชิ้นงานและสภาพคมตัดของเครื่องมือ ตัวอย่างเช่น การใช้กลยุทธ์การโหลดเศษคงที่สามารถช่วยรักษาแรงตัดที่สม่ำเสมอของเครื่องมือได้มากขึ้น ซึ่งช่วยลดการสึกหรอได้
การปรับปรุงพื้นผิว
ผิวสำเร็จของชิ้นงานถือเป็นตัวบ่งชี้คุณภาพที่สำคัญ เพื่อปรับปรุงผิวสำเร็จ สามารถออกแบบทางเดินของเครื่องมือเพื่อลดความสูงของสแกลลอป ซึ่งเป็นความสูงของสันเล็กๆ ที่เหลืออยู่บนพื้นผิวชิ้นงานหลังจากการผ่านเครื่องมือแต่ละครั้ง ซึ่งสามารถทำได้โดยใช้ขั้นตอนที่น้อยลง - ระยะห่างระหว่างการผ่านของเครื่องมือที่อยู่ติดกันและอัตราป้อนที่สูงขึ้น นอกจากนี้ การใช้การส่งผ่านการเก็บผิวละเอียดที่มีระยะกินลึกน้อยกว่าสามารถปรับปรุงคุณภาพผิวสำเร็จได้ดียิ่งขึ้น
การใช้เทคนิคการเขียนโปรแกรมขั้นสูง
ในเครื่องกลึงหนักสมัยใหม่ สามารถใช้เทคนิคการเขียนโปรแกรมขั้นสูงเพื่อปรับเส้นทางเครื่องมือให้เหมาะสมได้
ซอฟต์แวร์ CAM (คอมพิวเตอร์ - ช่วยการผลิต)
ซอฟต์แวร์ CAM มอบเครื่องมืออันทรงพลังสำหรับการสร้างและเพิ่มประสิทธิภาพเส้นทางเครื่องมือ โดยอาจพิจารณาปัจจัยต่างๆ เช่น รูปทรงของชิ้นงาน รูปทรงของเครื่องมือ และความสามารถของเครื่องจักร เพื่อสร้างเส้นทางเครื่องมือที่เหมาะสมที่สุด ซอฟต์แวร์ CAM ยังสามารถจำลองกระบวนการตัดเฉือนได้ ช่วยให้ผู้ปฏิบัติงานเห็นภาพเส้นทางของเครื่องมือและระบุปัญหาที่อาจเกิดขึ้นก่อนการตัดเฉือนจริง
การตัดเฉือนแบบปรับได้
การตัดเฉือนแบบปรับเปลี่ยนได้เป็นเทคนิคขั้นสูงที่สามารถปรับเส้นทางของเครื่องมือได้โดยอัตโนมัติในระหว่างกระบวนการตัดเฉือนตามการป้อนกลับตามเวลาจริง ตัวอย่างเช่น หากแรงตัดเกินเกณฑ์ที่กำหนด ระบบจะลดอัตราการป้อนหรือปรับระยะกินลึกได้โดยอัตโนมัติเพื่อหลีกเลี่ยงไม่ให้เครื่องมือทำงานหนักเกินไป เทคนิคนี้สามารถปรับปรุงประสิทธิภาพและคุณภาพของการตัดเฉือน โดยเฉพาะอย่างยิ่งเมื่อต้องจัดการกับชิ้นงานที่มีคุณสมบัติของวัสดุที่แปรผันหรือรูปทรงที่ซับซ้อน
กรณีศึกษา
มาดูตัวอย่างการใช้งานจริงของการปรับเส้นทางเครื่องมือในเครื่องกลึงหนักกัน
กรณีที่ 1: การตัดเฉือนเพลาขนาดใหญ่ที่มีเส้นผ่านศูนย์กลาง
ลูกค้าจำเป็นต้องตัดเฉือนเพลาขนาดใหญ่ที่ทำจากสแตนเลส การออกแบบทางเดินเครื่องมือแบบเดิมส่งผลให้ใช้เวลาในการตัดเฉือนนานและการสึกหรอของเครื่องมือมากเกินไป ด้วยการใช้ซอฟต์แวร์ CAM เราได้ปรับเส้นทางเครื่องมือให้เหมาะสมเพื่อลดเวลาในการไม่ตัด และรับประกันภาระการตัดที่สม่ำเสมอมากขึ้น นอกจากนี้เรายังปรับพารามิเตอร์การตัดตามคุณสมบัติของเหล็กกล้าไร้สนิมด้วย ส่งผลให้เวลาในการตัดเฉือนลดลง 30% และอายุการใช้งานของเครื่องมือเพิ่มขึ้น 40%
กรณีที่ 2: การทำเกลียว
ในการดำเนินการทำเกลียวบน aเครื่องกลึงหนักทางเดินเครื่องมือเดิมทำให้เกลียวมีคุณภาพต่ำและทำให้เครื่องมือแตกหักบ่อยครั้ง เราวิเคราะห์ปัญหาและปรับปรุงเส้นทางเครื่องมือโดยการปรับเส้นนำเกลียว ตลอดจนแนวทางของเครื่องมือและเส้นทางการถอยกลับ นอกจากนี้เรายังเลือกเครื่องมือทำเกลียวที่เหมาะสมกว่าและมีรูปทรงที่ดีกว่าอีกด้วย หลังจากการเพิ่มประสิทธิภาพ คุณภาพของเกลียวได้รับการปรับปรุงอย่างมีนัยสำคัญ และอัตราการแตกหักของเครื่องมือลดลงมากกว่า 50%
บทสรุป
การปรับทางเดินเครื่องมือในเครื่องกลึงหนักเป็นกระบวนการที่ซับซ้อนแต่ก็คุ้มค่า ด้วยการทำความเข้าใจปัจจัยที่ส่งผลต่อการปรับเส้นทางเครื่องมือให้เหมาะสม การใช้กลยุทธ์ที่มีประสิทธิภาพ และการใช้เทคนิคการตั้งโปรแกรมขั้นสูง เราจึงสามารถปรับปรุงประสิทธิภาพการตัดเฉือน ลดการสึกหรอของเครื่องมือ และปรับปรุงคุณภาพของชิ้นงานได้อย่างมีนัยสำคัญ
ในฐานะซัพพลายเออร์ของเครื่องกลึงหนักและเครื่องกลึง 8 ฟุตเรามุ่งมั่นที่จะให้บริการลูกค้าด้วยเครื่องจักรคุณภาพสูงและการสนับสนุนทางเทคนิคอย่างมืออาชีพ หากคุณสนใจที่จะเพิ่มประสิทธิภาพเส้นทางเครื่องมือในการตัดเฉือนเครื่องกลึงหนักของคุณ หรือกำลังพิจารณาซื้อเครื่องกลึงหนัก โปรดติดต่อเราเพื่อขอหารือและเจรจาเพิ่มเติม เราหวังว่าจะได้ร่วมงานกับคุณเพื่อให้ได้ผลลัพธ์การตัดเฉือนที่ดียิ่งขึ้น
อ้างอิง
- Boothroyd, G. และอัศวิน WA (2549) พื้นฐานของการตัดเฉือนและเครื่องมือกล ซีอาร์ซี เพรส.
- คัลปักเจียน, เอส. และชมิด, เอสอาร์ (2009) วิศวกรรมการผลิตและเทคโนโลยี เพียร์สันเด็กฝึกหัดฮอลล์
- Dornfeld, DA, Minis, I. และ Shin, YC (2007) คู่มือวิศวกรรมการผลิตและเทคโนโลยี สปริงเกอร์.


